在稻米加工产业链中,碾米和色选是决定大米最终品质和商品价值的两个核心环节。对于生产者而言,掌握碾米工艺并合理运用大米色选机,不仅能提升出米率,还能显著提高产品的市场竞争力和经济效益。
一、碾米:从糙米到白米的蜕变
碾米是将糙米皮层(果皮、种皮、糊粉层)和胚芽部分去除,得到我们日常食用白米的过程。这一环节直接影响大米的外观、口感和营养成分保留度。
生产者通常采用多道碾米机(如砂辊碾米机与铁辊碾米机组合)进行逐步碾磨。第一道轻碾去除部分皮层,后续道次逐步增加压力,既减少碎米产生,又避免过度碾磨导致营养流失。现代碾米设备还可通过调节转速、压力及吸风系统,精准控制碾磨精度(即“精度等级”),满足不同市场对白米或留胚米的需求。
二、大米色选机:分选异色粒,提升纯度
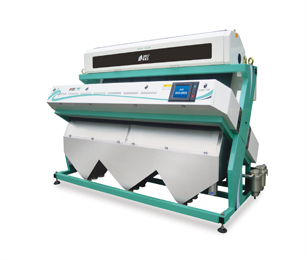
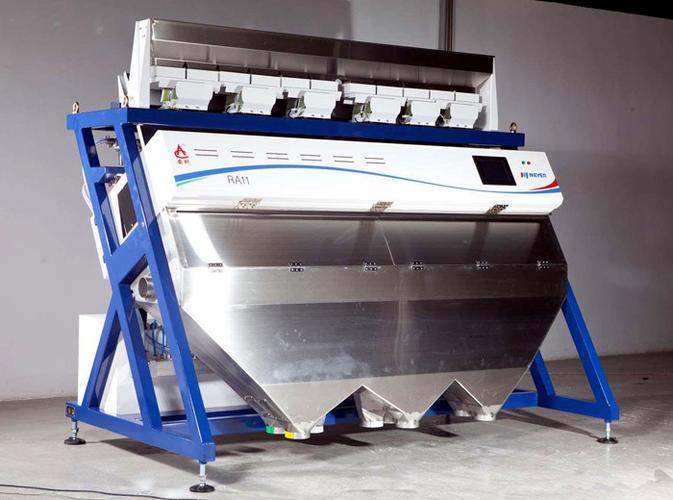
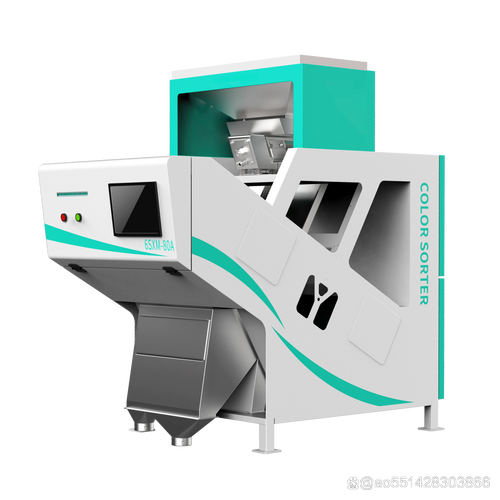
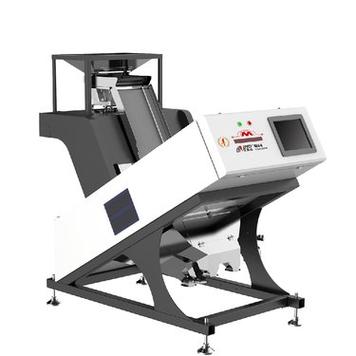
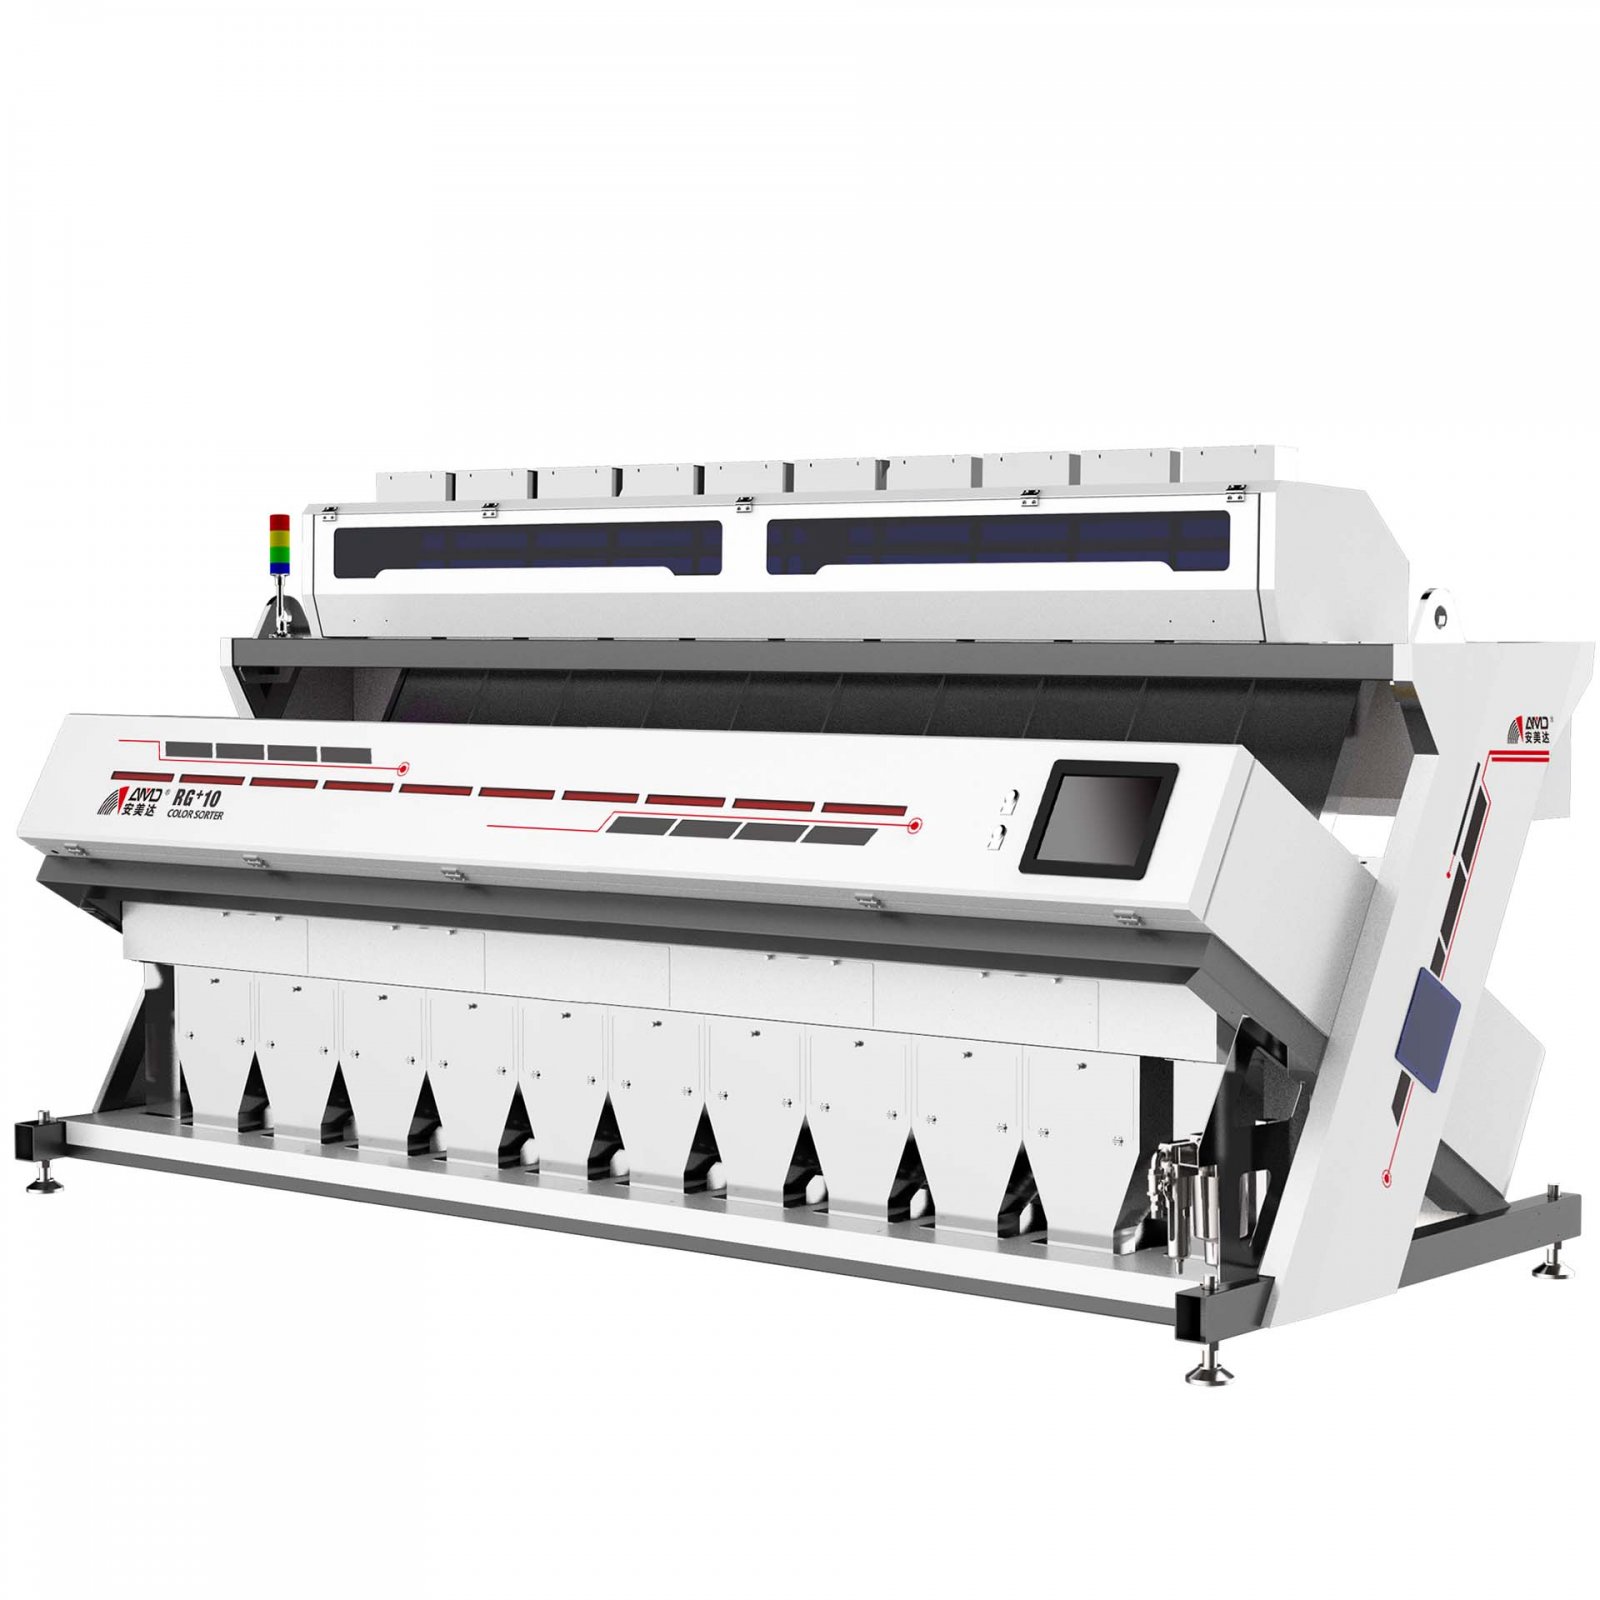
即使碾米工艺再精细,成品中仍可能残留少量异色粒——如未熟粒、虫蚀粒、病斑粒、黄粒米,甚至石子、玻璃等杂质。这些瑕疵会严重影响大米的外观等级、食用安全及售价。这时,大米色选机就发挥了不可替代的作用。
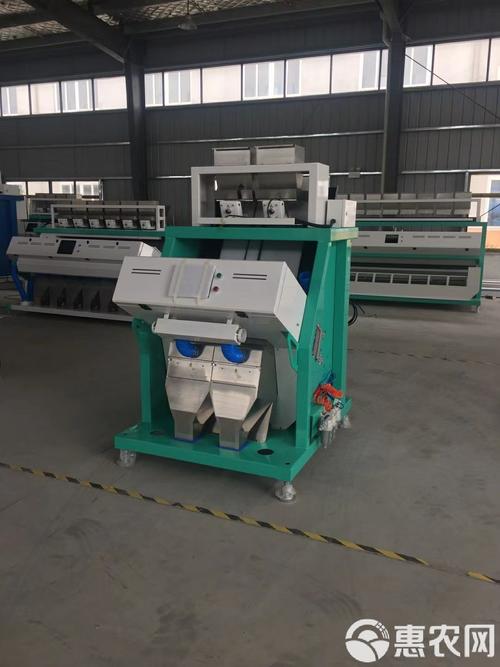
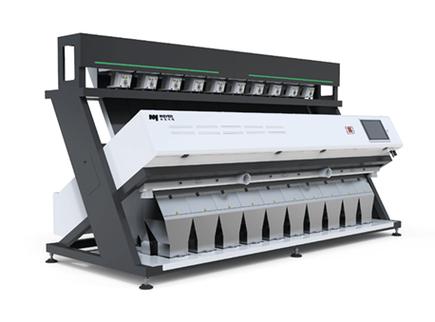
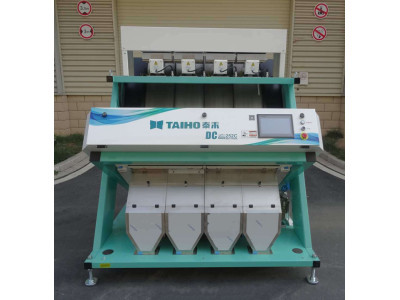
色选机利用高分辨率光电传感器(CCD或CMOS)对米粒进行逐粒扫描,根据颜色、形状、纹理的差异,通过高速气阀将异色粒或杂质吹入废料通道,而合格米粒则继续进入成品流。现代色选机具备以下特点:
- 超高精度:可识别微小色差(如浅黄、微红、淡褐),甚至能够区分同色异质残留物。
- 大产量:多通道机型每小时可处理数吨至十几吨大米,适合不同规模的生产者。
- 智能算法:自适应学习不同品种稻谷的颜色背景,减少带出比(即好米误吹率),提升选出率。
三、生产者如何优化两者衔接?
碾米和色选并非独立工序,而是相辅相成的。生产者应注意以下要点:
- 碾米精度匹配色选效果:若碾米过轻,皮层残留多,色选机难以辨别究竟是正常米糠斑还是变质斑;若碾米过重,碎米增多,色选过程中好米容易随气流带入废料,造成损失。建议根据色选机的最佳检测粒形与颜色对比度,设定合理的碾米精度。
- 色选前的去石、去杂:虽不能说色选机完全替代去石机,但前置磁选、去石、谷糙分离能减轻色选机负担,延长其喷嘴和镜头寿命。
- 动态调节色选灵敏度:新米陈米、不同品种、不同产地大米的表面反射特性不同,生产者应定期取样测试,调整色选机的敏感度与背景板参数。
- 数据化反馈:高端色选机可记录废料中含好米比例、次品剔除率等。生产者据此反推碾米机压砣or转速是否合适,形成闭环优化。
四、市场价值与趋势
高品质精米(无黄粒、无病斑、色泽均匀)在市场上通常有更高的溢价。对生产者来说,一套稳定高效的碾米+色选组合意味着更高的整精米率、更低的退货投诉率、更广的销售渠道(如进入商超、品牌米企)。
随着AI视觉与物联网发展,大米色选机将更智能地自学习、自适应不同大米品种;而碾米环节也会向着柔性化、低破碎、留胚保鲜方向演进。两者协同,必将推动稻米加工从“吃饱”向“吃好”持续升级。
碾米提供基础形态,色选守护最终纯度。对任何一家有成规模生产的碾米厂而言,投资一台好的大米色选机,并不断调整碾米工艺与之配合,是提升产品合格率与利润率的最直接手段之一。